En fødevarefabrik, der netop har godkendt en ny SKU, har normalt tre numre klar: Målposer i minuttet, posedimensioner og en installationsdato. Nummeret, der stille og roligt bestemmer resten af projektet, er et fjerde, og det bliver sjældent skrevet ned — hvordan produktet opfører sig i det øjeblik, det forlader vægten og falder ned i posen.
Går det galt, og en linje vurderet til 80 poser i minuttet vil afregne på 50 til 55, med giveaway stille og roligt spise et par gram ud af hver pakke. Sekvensen, der forhindrer dette, er uglamorøs, men pålidelig: karakteriser produktet, vælg doseringsmetoden, vælg poseformat, derefter størrelsestransport, inspektion og kassepakning omkring den langsomste station i kæden. At købe sækkemaskinen først og montere alt andet omkring den er den mest almindelige årsag til, at en ny linje misser sit tilbagebetalingsmål i år et.
Et doseringssystem er kun så godt som produktdataene bag det. Før du sammenligner modeller, skal du sammensætte et produktark på én side, der besvarer seks spørgsmål:
To produkter, der ser identiske ud på en stregtegning, kan kræve helt forskellige foderautomater. Frosne blandede grøntsager flyder godt og passer til kombinationsvejning. Tørrede abrikoser klæber, smører tætninger og har brug for en anden tilgang. Mælkepulver opfører sig som en væske i en tragt og som støv i luften, så det har brug for en sneglfylder plus støvudsugning, ikke en vejer.
De fleste fødevarelinjer, uanset om de pakker 30 poser i minuttet eller 300, kan kortlægges i fem zoner. Gå produktet igennem hver enkelt på papir, før du ser på tilbud.
Tilføj akkumulering mellem zoner. En to meter bufferløkke af transportbånd absorberer de tredive sekunder, en filmsplejsning eller en syltemaskine koster, og det er langt billigere end at stoppe vægten, hver gang kuffertpakkeren tøver.
Dosering er der, hvor pengene bliver tjent eller tabt. Hvert gram unødvendig giveaway på en 250 g pakke, ganget med 60 poser i minuttet og to skift, bliver en linjepost, der overskygger prisforskellen mellem to fyldstoftyper.
| Metode | Typiske produkter | Arbejdsnøjagtighed | Praktiske grænser |
|---|---|---|---|
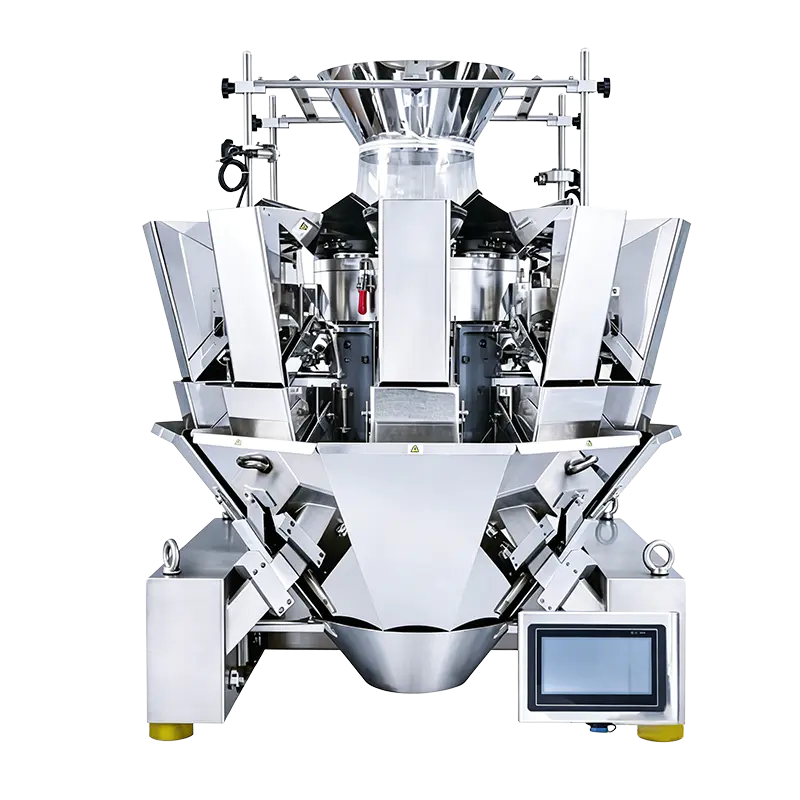
| Kombinationsvægt (multihead). | Frosne grøntsager, nødder, snacks, slik, pasta, kæledyrsgodbidder | ±0,5–1,5 g på 100–500 g doser | Har brug for fritflydende stykker; høje rammer kræver frihøjde over baggeren |
| Lineær vejer | Ris, sukker, frø, granulat, små-dosis detailpakninger | ±1–2 g, langsommere cyklus end multihead | Lavere output pr. bane; nøjagtigheden afviger, hvis foderet er ujævnt |
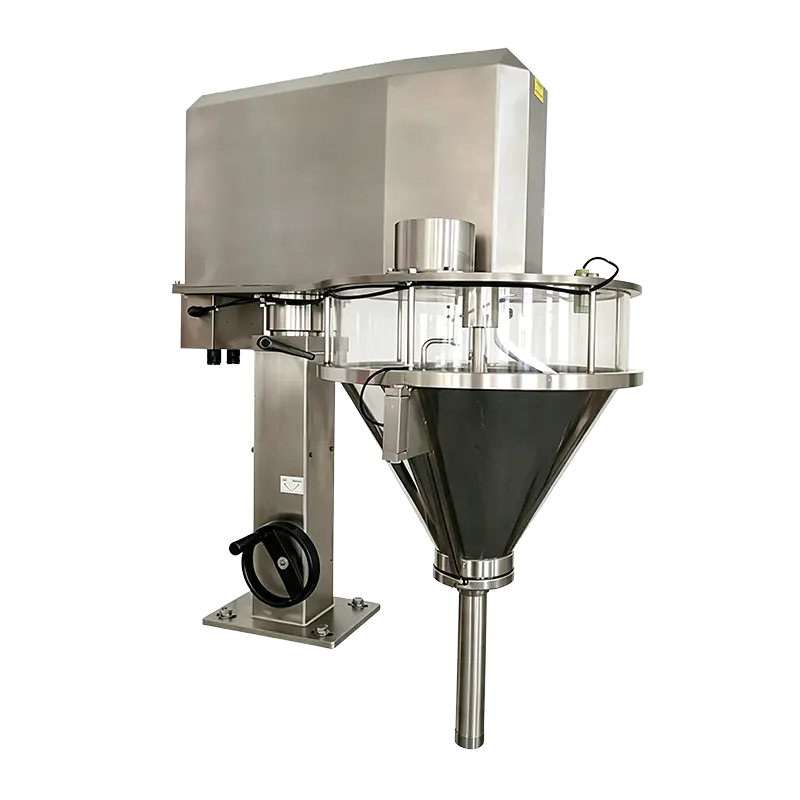
| Snegl (skrue) fyldstof | Mel, mælkepulver, krydderier, kakao, kaffe | ±1–2 % af dosis | Støvkontrol, produktopbygning i røret, afgasning efter påfyldning |
| Volumetrisk kop | Salt, sukker, ris, bønner, fritflydende granulat | ±2–3 % af dosis | Enhver ændring i bulkdensitet flytter pakkevægten direkte |
Hvor en pakke blander to komponenter - f.eks. nødder og tørret frugt, eller en krydderipose med en nudelblok - holder en blandevægter med separate foderkanaler forholdet stabilt uden en anden påfyldningsstation.
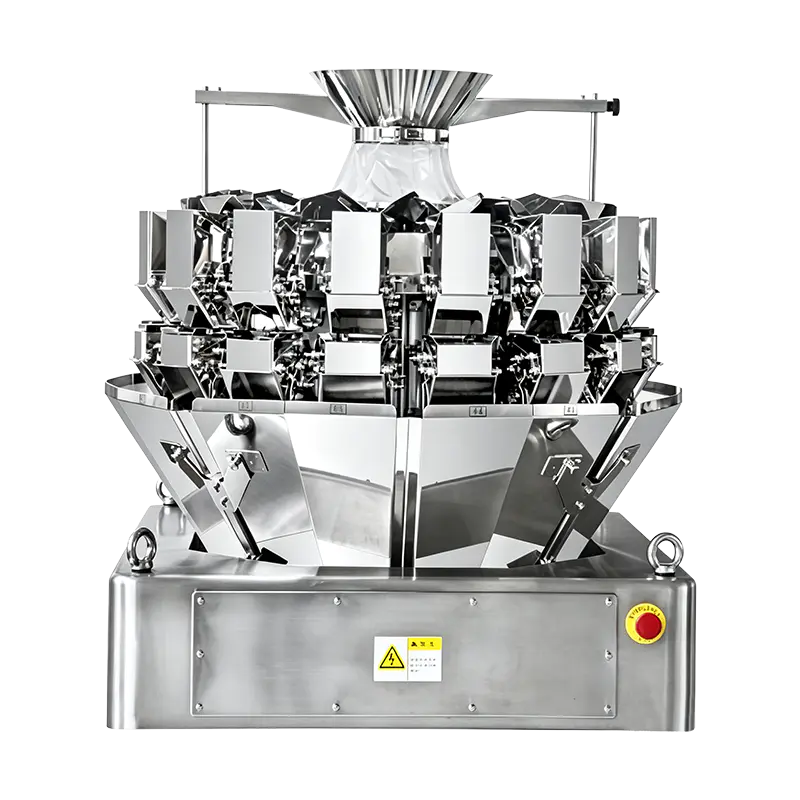 JW-A16 16-hovedet mini multi-hoved vægter Til små-dosis, fritflydende produkter giver denne 16-hovedsvægt 2-200 g dosering, op til 180 pakninger/min og dobbelte opsamlingsbeholdere til højhastighedsvejning. Se produkt →
Valget mellem kombination og lineær vejning afgøres af dosistolerance, stykintegritet og cyklustid snarere end af prisen alene; den multihead versus lineær vejning sammenligning går gennem afvejningerne med bearbejdede tal.
Det er den beslutning, der former fabrikkens filmlager, pakkens hyldetilstedeværelse og vedligeholdelsesrutinen. Lodret form-fill-forsegling løber fra en flad rulle, så filmprisen pr. pakke er lavere og hastighederne er højere, men den færdige pose er en pude eller kile med beskeden printregistrering og ingen genlukningsfunktion. Præfabrikerede posemaskiner vælger en færdig pose fra et magasin, åbner den, fylder og forsegler den, hvilket tillader stand-up baser, lynlåse, tude og tungere fyld, ved lavere hastighed og højere filmomkostninger.
Inden for begge familier sporer modelnavne sædvanligvis posens bredde og struktur: kompakte klasser omkring 150 mm for små detailpakker, 180 til 230 mm for mellemlange og mellemlange poser og 270 mm opad for arbejde med stor kapacitet eller tungt arbejde. Vælg posens breddeområde, filmstruktur og dosis, og kontroller derefter hastighedsmargenen.
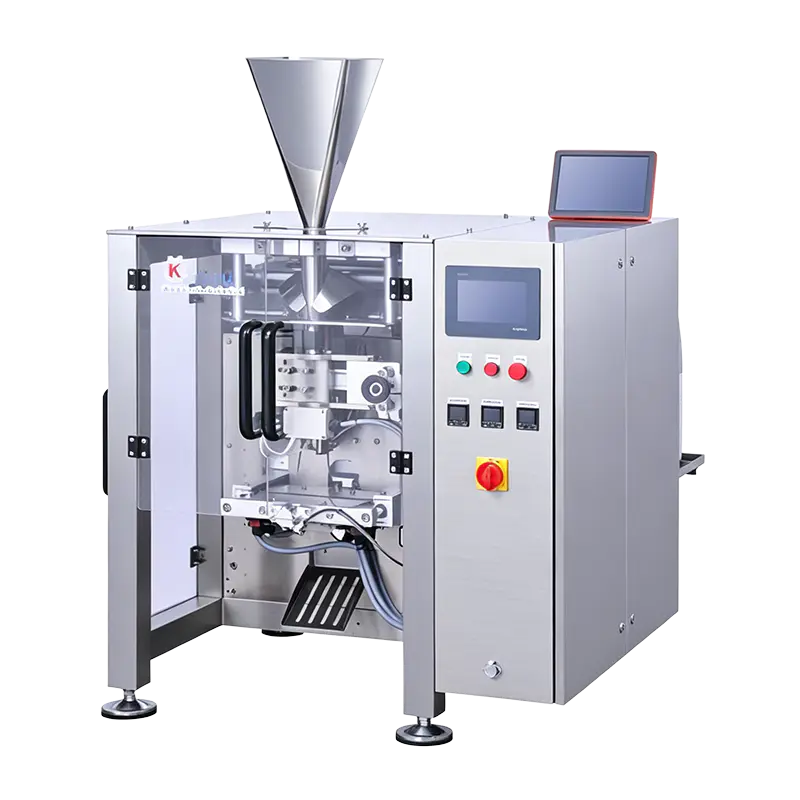 KL180H højhastigheds lodret pakkemaskine Ved at dele 50-150 mm posebredder med KL180S hæver den hastigheden til 150 poser/min via en opgraderet bevægelsescontroller for hurtigere linjehastigheder. Se produkt →
En detalje, der er værd at bekræfte tidligt: dækker maskinens posebredde faktisk både din lancerings-SKU og den større størrelse, der er planlagt til næste år? En mangel på 20 mm i tidligere kapacitet gør en to år gammel maskine til en reservedelsdonor.
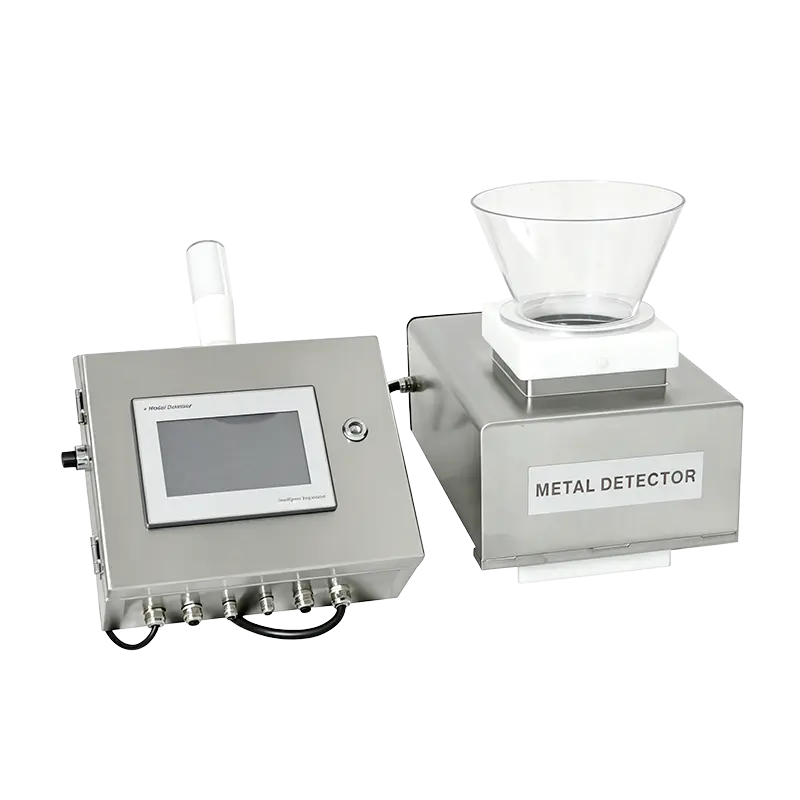
Inspektionsudstyr er ofte den sidste genstand, der citeres, og den første genstand, der får skylden. To regler holder det ærligt. For det første bestemmer åbningen af en metaldetektor eller røntgentunnel følsomheden: En større åbning lader større produkter komme igennem, men reducerer størrelsen på det påviselige fragment, så angiv åbningen mod den højeste pakke på linjen, ikke mod den gennemsnitlige. For det andet er en kontrolvægter kun nyttig, hvis dens afvisningsenhed er verificeret - hvert afvisningssignal skal producere en fysisk fjernelse, bekræftet ved opstart og igen ved skiftets afslutning.
Typiske prøveemner ligger i intervallet 1,5 til 3,0 mm for jernholdige, ikke-jernholdige og rustfrie prøver, afhængigt af åbning og produkteffekt. Produkter med højt salt- eller fugtindhold skaber et signal, der skal kompenseres, hvorfor fabriksforsøg med ægte produkt betyder mere end katalogspecifikationer.
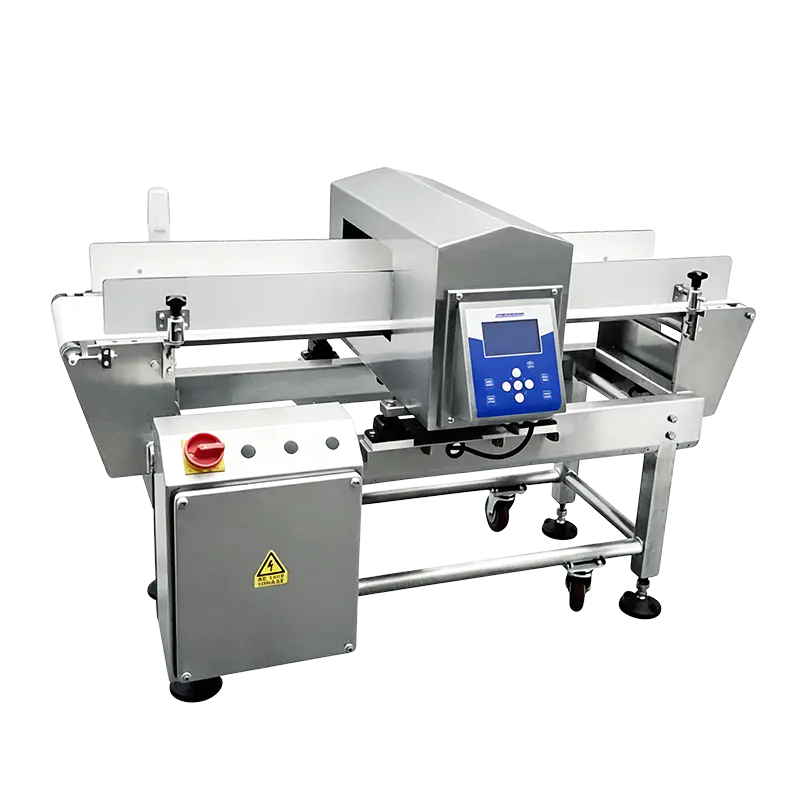 ER3515 Standard Inline Metal Detection Machine Til snacks i poser, medicin i æsker og krydderier på flaske tilbyder denne inline-detektor en 350×150 mm åbning, 50 produktparameterhukommelser og flere valgfrie afvisningsenheder. Se produkt →
For planter, der pakker flere kategorier, løsninger til fødevareemballage oversigt grupperer maskiner efter station, så en linje kan samles i en enkelt konfiguration i stedet for at lappe sammen fra separate kataloger.
To linjer med identiske hastighedsklassificeringer kan variere med timers rengøringstid pr. uge. Se efter detaljerne under fabriksbesøget i stedet for efter installationen:
Film betyder også noget. En 300 mm rullediameter betyder færre splejsninger pr. skift end en 200 mm rulle; på en 70-pose-per-minut linje, viser denne forskel sig som en målbar gevinst i daglig produktion.
Tag en frossen grøntsagspakker, der er målrettet mod 60 detailposer i minuttet med 250 g, seks poser pr. karton. Anvend realistiske tab på 10 til 15 procent for tætningsfejl, filmsplejsninger, vægtafvisninger og korte stop, og den installerede vurdering skal være omkring 70 poser i minuttet.
| Station | Påkrævet output | Godtgørelse anvendt | Valgt vurdering |
|---|---|---|---|
| Kombinationsvægt | 60 lossepladser/min | 15 % for afslag | 70 lossepladser/min |
| Posemaskine | 60 poser/min | 15% for splejsninger og stop | 70 poser/min |
| Kontrolvægt | 60 pakker/min | Båndhastighed ved 200 mm stigning | 70 pakker/min gennemløb |
| Sagspakker | 10 kartoner/min | 20 % for kartonstop | 12 kartoner/min |
Bemærk retningen af kvoterne: de skubber hver station over salgsmålet, ikke på den. En linje specificeret nøjagtigt ved 60 poser i minuttet vil levere omkring 50 i produktionen, og ingen mængde operatørindsats genvinder forskellen.
Accepttest er, hvor specifikationer bliver kontraktlige. En kort, verificerbar tjekliste beskytter begge sider:
En enkelt-sporet linje fra indføringselevator til palleteringsmaskine fylder typisk 15 til 30 meter i længden, plus adgangsgange på mindst en meter pr. side til rengøring og vedligeholdelse. Pladsen over opsamleren betyder lige så meget som gulvarealet: En flerhovedvægt plus dens fodersystem kan tilføje tre meters højde.
Ja, og mange fødevarefabrikker gør præcis det: manuel fodring med en posemaskine først, en vejer i år to, inspektion i år tre, kuffertpakning sidst. Det, der betyder noget, er, at de fremtidige stationer er taget højde for i ramme-, el-plan og transportørhøjder fra dag ét, ellers koster eftermonteringerne mere end det originale udstyr.
Kun når standardsortimentet ikke kan nå posebredden, fyldvolumen eller produktformen. Både leveringstid og omkostninger stiger med tilpassede dele, så tjek først, om en tilstødende model i samme serie dækker specifikationen med en beskeden hastighedsmargin.
Send rigtige prøver, bulkdensitetsområdet, måldosis og tolerance, målposer pr. minut, posetegning med filmstruktur og rengøringsregimet. Denne pakke lader en tekniker foreslå en konfiguration i stedet for et katalognummer, og den forkorter normalt tilbudscyklussen i stedet for at udvide den.
En automatisk pakkelinje er en kæde af tolerancer: produktflow ved indføringen, dosisnøjagtighed ved vejeren, tætningsintegritet ved kæberne, detektionsevne ved åbningen og kasseintegritet i enden. Kæden holder kun, hvis hvert led er specificeret mod det samme måloutput og de samme produktdata - hvorfor specifikationsarbejdet i starten, hvor kedeligt det end føles, er det billigste ingeniørarbejde i hele projektet.
K-Lines ingeniørteam har brugt tæt på to årtier i automatisk emballering, og hvert system er designet og bygget under opsyn af senior teknisk personale, før det når kundens gulv. Hvis du planlægger en fødevarelinje, er det mest nyttige første trin en produktprøve og tre tal: dosis, tolerance og poser pr. minut.
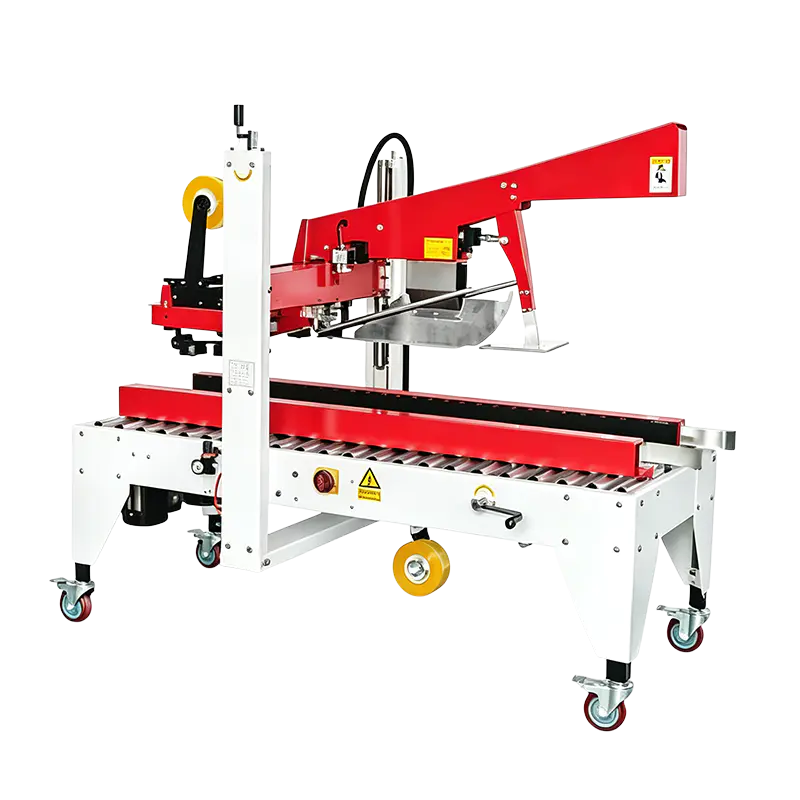
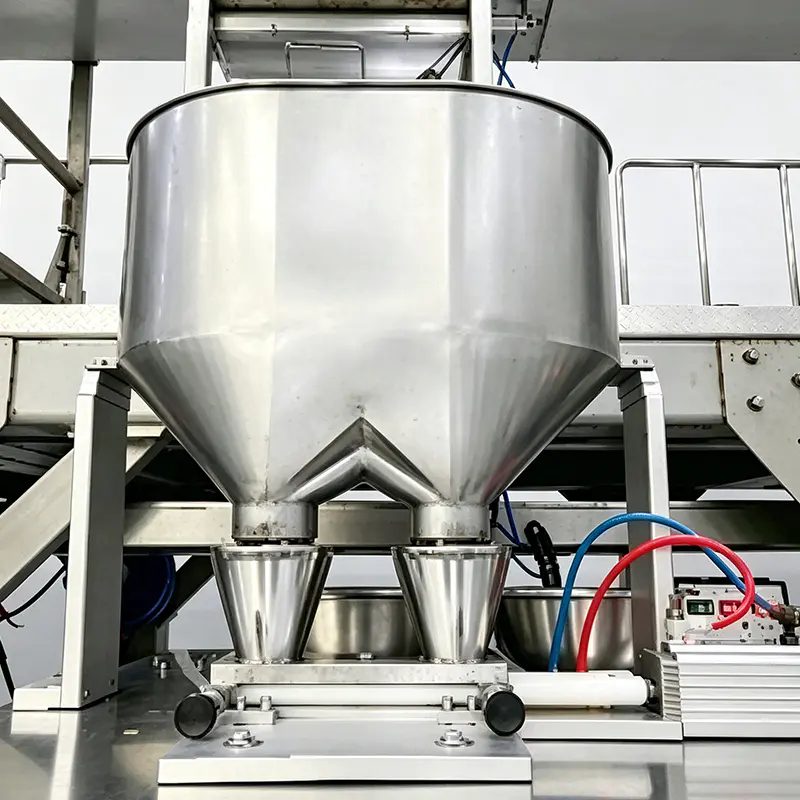
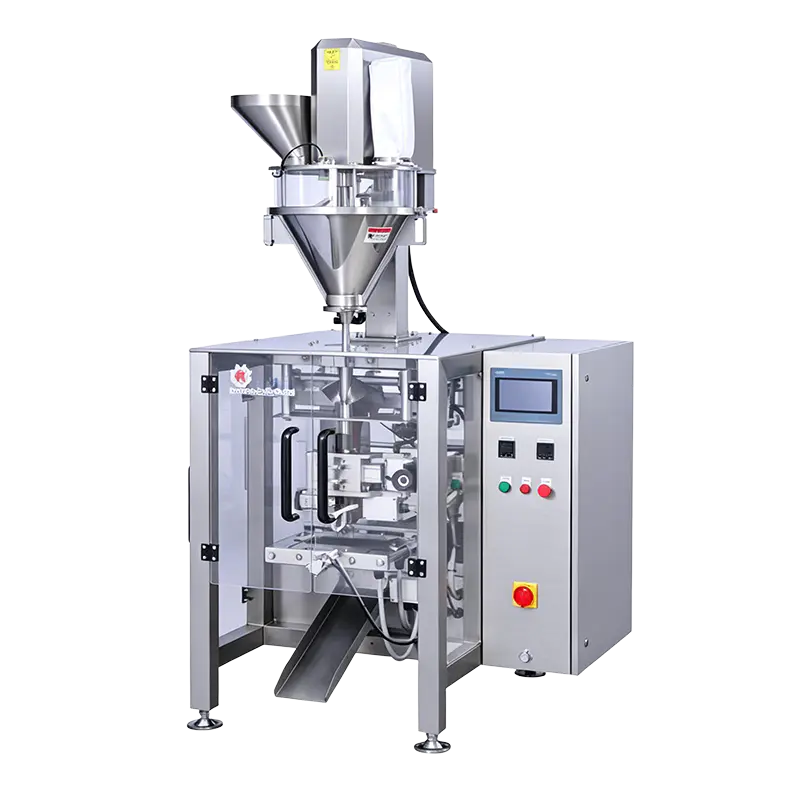
Kontakt os
+86-573-82788180
+86-15325730953
Brug for e-mail
info@mainfill.com
jiayingzhuge18@qq.com
Om
Jiaxing K-Line Machinery Co., Ltd. er en producent og serviceudbyder af automatisk emballeringsmaskiner, der betjener det indenlandske high-end og oversøiske markeder.
Links
Produkter
Få et gratis tilbud