To fabrikker kan installere den samme vertikale opsamler, den samme multihead-vægter og den samme kontrolvægt og stadig afslutte året med linjer, der opfører sig meget forskelligt. Udstyrslisten er sjældent det, der adskiller dem; layoutet er. Afstanden mellem stationerne, hvor afviste poser falder, hvor meget plads en tekniker har til at åbne en vagtdør, og hvor der opbevares filmruller, afgør alt, hvor mange gode poser der forlader linjen pr. skift.
Det korte svar: Byg det automatiske pakkelinjelayout omkring tempoindstillingsmaskinen og et realistisk godt outputmål først, og udvidelse det derefter til serviceadgang, omskiftning og afvisningshåndtering. Layouts, der er trukket baglæns fra den gulvplads, der tilfældigvis er ledig, har en tendens til at overdrage de dyre problemer - sult ved opsamleren, blokerede transportører, omstillinger, der kræver to personer - til produktionsteamet efter installationen.
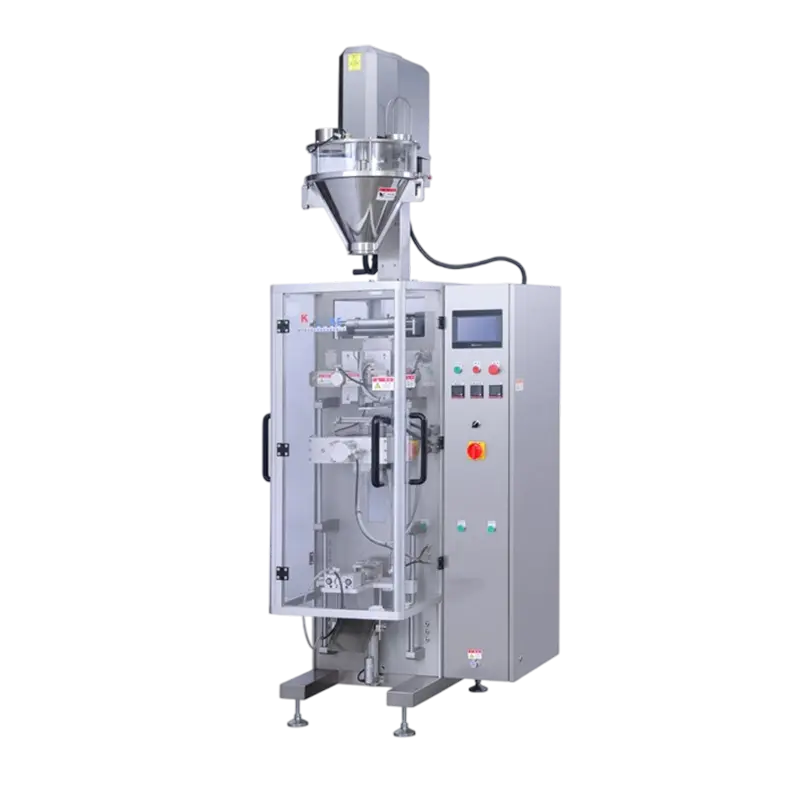
Hver linje har en station, der sætter rytmen. På en granulatlinje er det normalt den lodrette form-fyld-forseglingsmaskine. På en pulverledning kan det være sneglfylderen eller skruevægten. På en multi-SKU-linje er det ofte den posemaskine med den længste omstilling. Find den først, og behandl derefter hver anden station som støtte.
To tal styrer arrangementet: hastigheden på den station og antallet af timer pr. skift, den faktisk producerer gode pakker. En opsamler vurderet til 80 poser i minuttet vil ikke levere 80 alle skift - filmsplejsninger, vejecyklustid, forseglingskøling, afslagsfjernelse og korte stop tager alt sammen en bid. Hold, der dimensionerer nedstrøms transportører og kassepakkere til navnepladefiguren, ender normalt med en kassepakker, der er udsultet det meste af skiftet. Hold, der har en størrelse til det målte gode output, giver plads til at forbedre sig uden at købe to gange.
I praksis linjeoutput er tæt på den langsomste stationshastighed ganget med realistisk oppetid , ikke summen af hvert spec-ark i tilbuddet. Ret det nummer, før nogen trækker en transportbåndslinje, fordi det afgør, om du har brug for en bagger eller to, og om enden af linjen skal være manuel eller automatisk.
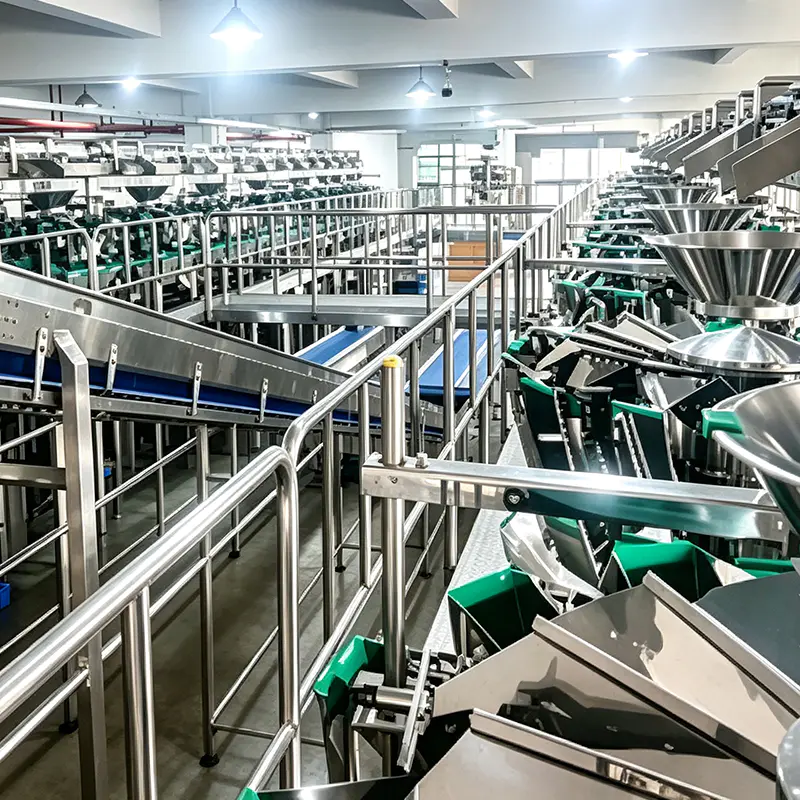
Uanset produktet falder en automatisk linje i fem funktionelle blokke, og hver enkelt stiller forskellige spørgsmål til grundplanen. At holde vejning og poseformning fysisk tæt forkorter produktfaldet, hvilket reducerer støv, spild og vægtafdrift. At holde inspektion og afslagshåndtering ved siden af en gang forhindrer affaldsbeholdere i at blive begravet bag vagter - en lille beslutning, der sparer en masse gang.
| Zone | Typisk udstyr | Spørgsmål om at afgøre tidligt |
|---|---|---|
| Fodring og fodring | Z-type skovlelevator, vakuum læsser, skrå transportør, skrue elevator | Hvor ankommer råvarerne, og kan en operatør genopfylde uden at træde ind i det bevogtede område? |
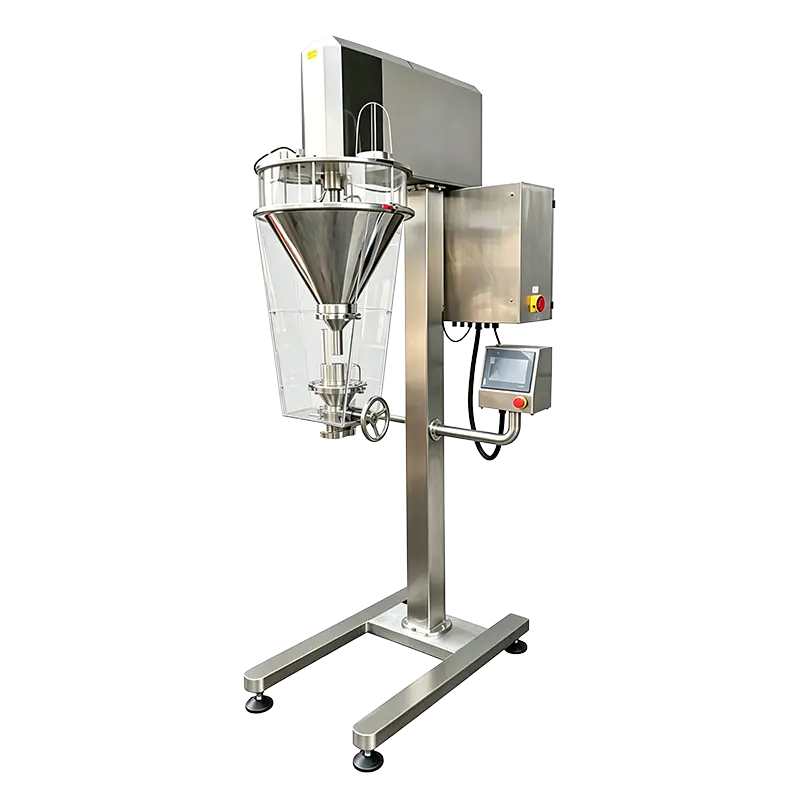
| Vejning og dosering | Multihead vægter, lineær vægter, sneglfylder, volumetrisk kop | Hvilket vejeprincip passer til produktet, og hvor langt er faldet til poseformeren? |
| Taske eller pose danner | Lodret form-fyld-forseglingsmaskine, automatisk præfabrikeret posemaskine | Hvilke tasker kører nu, og hvilke er sandsynligvis inden for de næste tre år? |
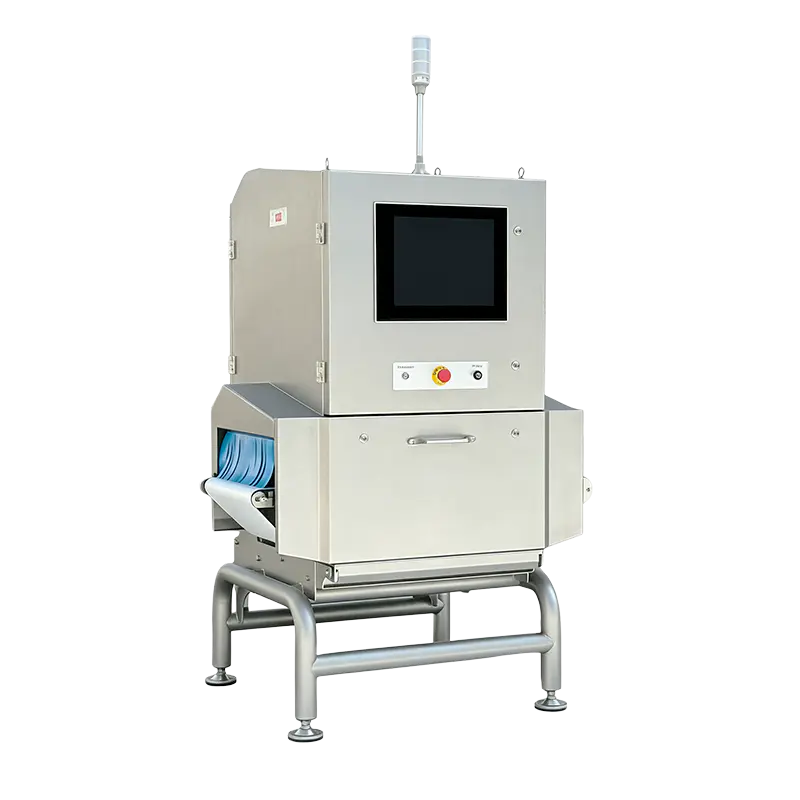
| Eftersyn og afvisning | Kontrolvægt, metaldetektor, røntgeninspektionssystem | Hvor går en afvist pakke hen, og kan afvisningen bekræftes uden at stoppe linjen? |
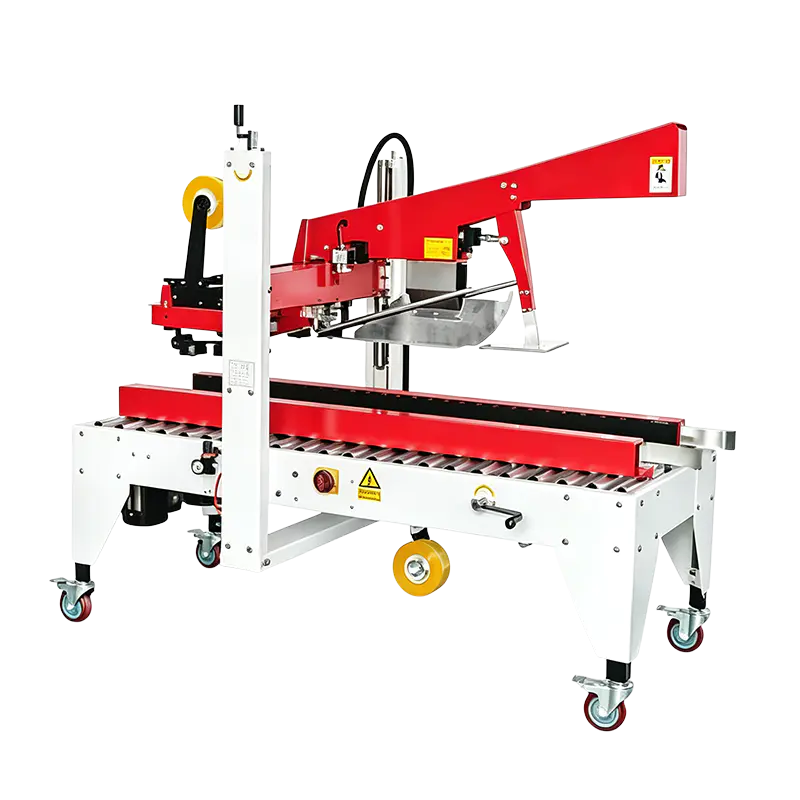
| Kassepakning og palletering | Kasseopstiller, kassepakker, sealer, koder, palleteringsrobot | Manuel eller automatisk end of line, og hvor meget akkumuleringsplads har hver mulighed brug for? |
Tre topologier dækker de fleste fabriksgulve, og valget ændrer fodaftrykket længe før et enkelt modelnummer er fastsat. En serielinje kører et produktflow gennem hver station. En parallel linje duplikerer en del af flowet, så den ene halvdel kan blive ved med at køre, mens den anden stopper. En blandet linje deler en fælles frontend og deler sig nedstrøms, hvilket passer til et langsigtet basisprodukt med kortvarige varianter.
| Topologi | Bedste pasform | Afvejning |
|---|---|---|
| Serie | Én produktfamilie, høj volumen, stabil efterspørgsel | Højeste effektivitet pr. kvadratmeter, men ingen redundans - ét stop stopper alt |
| Parallel | Flere SKU'er, eller produktion, hvor oppetid betyder mere end gulvplads | Dublerer udstyr og hjælpeprogrammer, hvilket groft fordobler pladsen til en del af flowet |
| Blandet | Langsigtet basisprodukt plus hyppige korte løbeture | God balance generelt, men routing, fletning og kontroller kræver mere planlægningsindsats |
Hvis dit gode outputmål kan nås på en serielinje med rimelige buffere, så modstå fristelsen til at bygge to halvlinjer. Duplikerede strømningsveje betyder duplikeret rengøring, duplikeret omskiftning og dobbelt så mange steder, hvor produktet kan sidde og blive forældet.
Det meste layout-omarbejde kommer fra genstande, der ikke var nogens job indtil installationsugen. Gå på tegningen med disse seks punkter før afmelding:
På våde eller klæbrige produkter skal du tilføje afløbsfald, skyllebeskyttelse til motorer og sensorer og en plan for, hvor skyllevandet forlader rummet. Det er billige streger på en tegning og dyre efter betonen er udstøbt.
Når zonerne og topologien er fastgjort, indsnævres udstyrsvalget hurtigt. Tempoindstillingsbageren bestemmer transportørens højde og bufferstørrelse; vejehovedet bestemmer cyklustiden og derfor længden af faldet; inspektionsstationen bestemmer, hvor afvisningsskakten og bekræftelsesbeholderen skal stå.
Til produktion af mellemstore sække granulat og snacks er en højhastigheds lodret maskine ofte ankeret: KL230H kører et medium poseformat i den højere ende af hastighedsområdet, så nedstrøms transportører og kuffertpakkeren skal dimensioneres ud fra den i stedet for fra en langsommere maskine, der vil blive udskiftet senere.
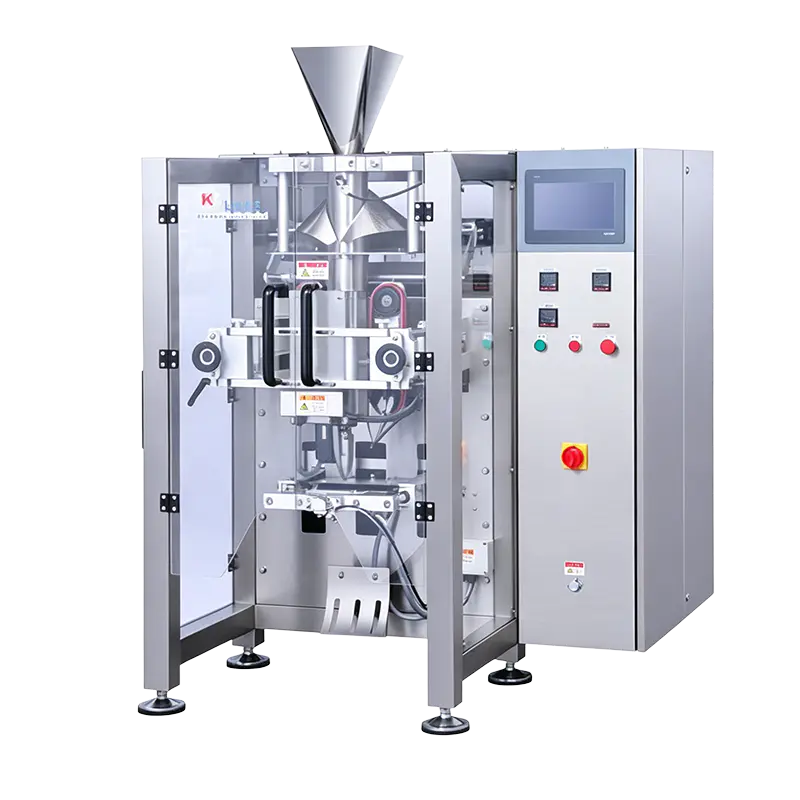 KL230H High-Speed Medium Bag Lodret Pakkemaskine KL230H højhastigheds lodret pakker til mellemstore sække, 15-150 sække/min., passer til producenter af nødder, frosne fødevarer og landbrug, der har brug for højere kapacitet til mellemstore sække. Se produkt →
Hvor pakkevægtvinduet er smalt - små poser, præcis dosering, lav giveaway-tolerance - er en lineær vægter med høj præcision normalt en bedre layoutpartner end en stor hovedtæller med flere hoveder, fordi dens kortere cyklus holder faldvejen kompakt og støvfangningen enkel.
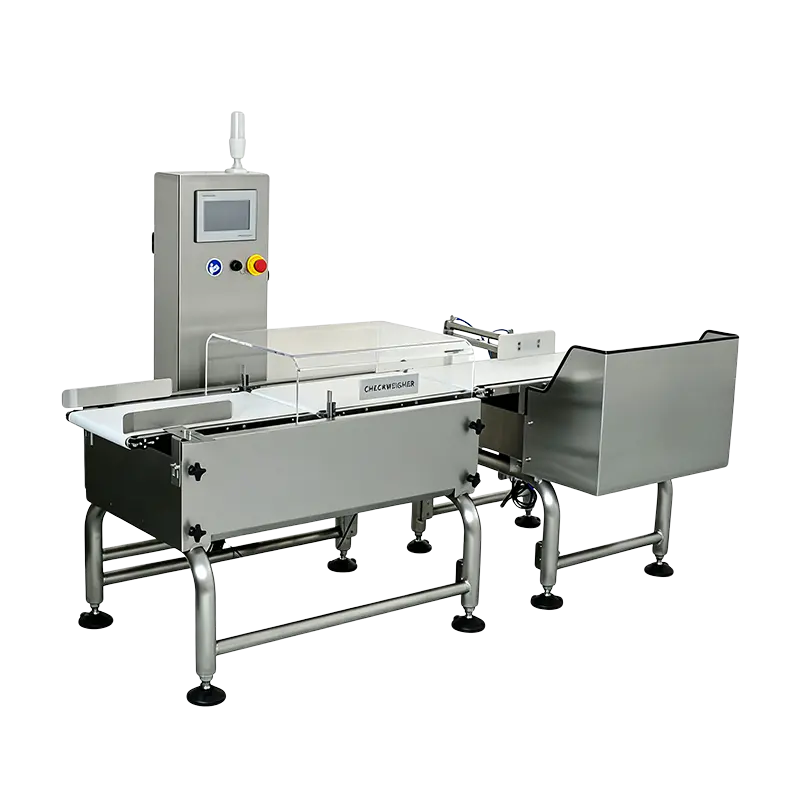 EW-300-1000 højpræcision lineær vejende kontrolvægter Til smalle pakkevægte vinduer og præcis dosering tilbyder denne lineære kontrolvægt ±0,3 g nøjagtighed og op til 80 stykker/min på et 300 mm bælte. Se produkt →
Inspektionsblokken fortjener tidlig placering, ikke et resthjørne. En standard metaldetektor placeret efter forsegling og før kuffertpakning har brug for tilstrækkelig åben transportørlængde til en ren afvisning og en bekræftelsesbeholder, som en operatør kan nå uden at læne sig over en afskærmning. Hvis du stadig sammenligner hovedtæller og vejeprincipper, er denne guide på at vælge mellem multihead og lineær vejning forklarer, hvor hver enkelt passer.
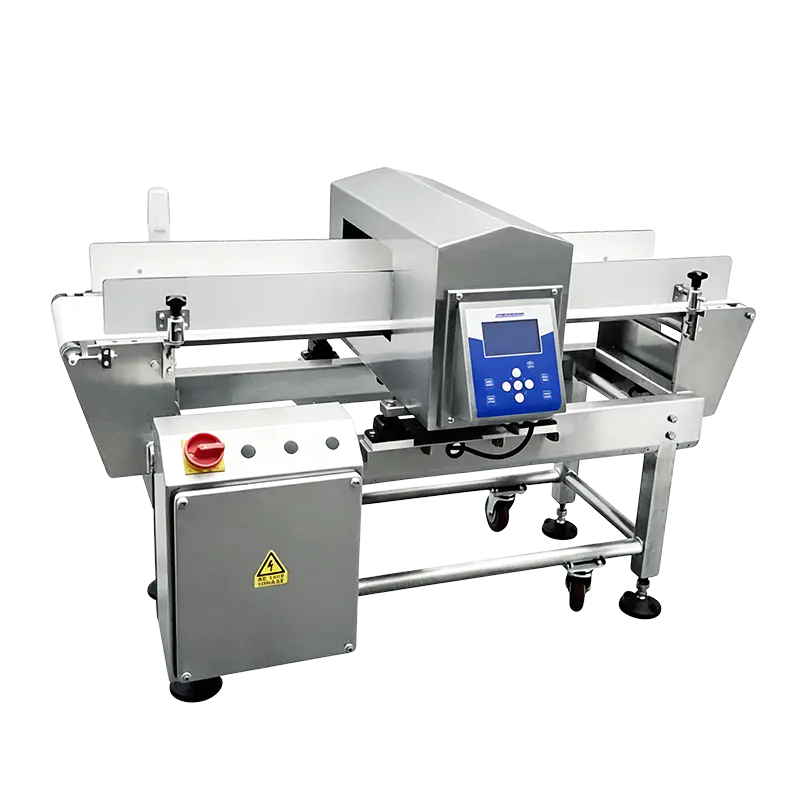 ER3515 standard metaldetektionsmaskine Standard metaldetektor til snacks i poser, medicin i æsker og krydderier på flaske; 350×150 mm blænde, Fe≥0,8 mm detektionsevne. Se produkt →
Layouttegninger ser rolige ud, fordi intet på dem ændrer sig. Det gør rigtige linjer. Hvis tre SKU'er deler en bagger, skal layoutet placere formatdele, film og printcylindre inden for maskinens rækkevidde og holde værktøjsvognen væk fra gangbroen. En omstilling, der tager 25 minutter i stedet for 45 minutter, er ofte en beslutning om lagerplacering, ikke en teknisk.
Buffere er den anden stille faktor. Et kort akkumuleringsbord mellem kufferten og kuffertpakkeren absorberer mikrostop og forhindrer linjen i at stoppe, hver gang en kuffertmontør tøver. For meget buffer skjuler imidlertid en langsom station og lader produktet sidde længe nok til at have betydning på klæbrige eller temperaturfølsomme varer - så størrelse det for et par minutters output, ikke et skift.
Afvisningshåndtering fortjener samme disciplin. Metaldetektion, kontrolvejning og røntgenafvisninger bør lande i en aflåst eller tydeligt mærket beholder uden for det bevogtede område, med en bekræftelsessensor placeret, så en mislykket afvisning stopper linjen i stedet for at lade en mistænkt pakke fortsætte. Fødevarer, foder til kæledyr og landbrugslinjer tilføjer normalt støvbekæmpelse, afvaskning og skadedyrsbeskyttelse til denne blok; den løsninger til fødevareemballage oversigt viser, hvordan disse konfigurationer typisk er grupperet.
Der er ingen brugbar generisk figur. Pladsen følger gennemløb, posestørrelse og hvor meget buffer du ønsker, plus serviceafstandene omkring hver maskine. En kompakt single-bagger-linje med en manuel ende af line kan passe ind på et par dusin kvadratmeter, mens det samme produkt med automatisk kassepakning og palletering kan have brug for flere gange så meget, mest til opsamling og palleinddeling.
De fleste layouts sætter metaldetektion efter forsegling og før eller efter kontrolvejning, afhængigt af pakningsstabilitet og afvisningsmekanismen. Den afgørende faktor er normalt afvisningsbekræftelse: den enhed, der afviser først, skal have plads til sin beholder og sin sensor, og den anden enhed bør ikke genacceptere en pakke, som den første allerede har dømt.
Reserver gulvplads og brugskapacitet i stedet for at købe den anden maskine med det samme. Ekstra længde ved inspektions- og kuffertpakningszonen, et ekstra trykluftdråbe og en ekstra krafttilførsel er billigt under konstruktionen og besværligt bagefter.
Linjehastighed er, hvad den langsomste station kan gøre under ideelle forhold. Godt output er det, der forlader linjen som salgbart produkt pr. skift, efter stop, afvisninger, omstillinger og rengøring. Layoutbeslutninger, især bufferstørrelse og adgangsrum, påvirker det andet tal langt mere end det første.
Det mest nyttige, du kan tage med til en leverandørsamtale, er ikke en ønskeliste over maskiner - det er et mål for god output, SKU-listen for de næste tre år og en plantegning med søjlegitteret og brugsfald markeret. Med disse tre varer holder et automatisk pakkelinjelayout op med at være en tegneøvelse og bliver en produktionsbeslutning, der stadig ser fornuftig ud to år efter ibrugtagning.
Kontakt os
+86-573-82788180
+86-15325730953
Brug for e-mail
info@mainfill.com
jiayingzhuge18@qq.com
Om
Jiaxing K-Line Machinery Co., Ltd. er en producent og serviceudbyder af automatisk emballeringsmaskiner, der betjener det indenlandske high-end og oversøiske markeder.
Links
Produkter
Få et gratis tilbud